服务电话:
19914754015
微信号:19914754015
服务电话:19914754015

 24小时电话/微信:19914754015
钼矿加工项目做到一定阶段,往往会撞上一堵墙。处理量上不去了,回收率卡在某个数字不动了,药剂成本却一年比一年高。单个环节去抠,效果有限。这时候需要的是把碎磨、浮选、脱水、尾矿这几段放在一起看,找到彼此之间的制约关系。钼矿加工EPC项目整体解决方案要做的,就是从整条线的角度重新配置资源,让提产增效有系统性的支撑,而不是靠某一台设备或某一种药剂单打独斗。
快速了解
提产增效的瓶颈往往不在浮选,而在碎磨段的粒度控制和浮选段的入料稳定性。
EPC整体解决方案的价值,是把设计、采购、施工、调试四个环节的责任统一起来,避免接口处的隐性损失。
回收率提升和成本下降可以同时实现,前提是工艺参数按矿石性质定,而不是按经验或习惯定。
很多选厂一提提产,第一反应是换更大的浮选机、加更多的浮选槽。设备换了,处理量确实能往上走一点,但回收率往往跟着掉。原因不复杂:浮选时间被压缩了,粗选尾矿里的钼来不及上浮就被排走了。
真正的瓶颈可能在更前面。磨矿分级效率不够,入浮粒度波动大,粗粒和细粒混在一起进浮选,粗粒解离不充分、细粒已经泥化。这种条件下,浮选机再大也救不回来。
另一个常见瓶颈是浮选段数不够。低品位钼矿的粗选时间通常需要比高品位矿更长,因为有用矿物含量低、脉石量大,要让辉钼矿有足够的机会和气泡碰撞。粗选时间不够,扫选就得加大药剂用量来补,药剂成本上去了,选择性反而更差。
云南某铜钼选厂的改造前状况很典型:处理能力二十五吨每小时,钼品位和回收率都偏低。诊断发现,碎磨段入料粒度偏粗,球磨机负荷高但分级效率低,进入浮选的矿浆里负零点零七四毫米粒级占比波动大。浮选段粗选时间不足,扫选药剂用量偏高。问题是连锁的,单独调哪一段都效果有限。
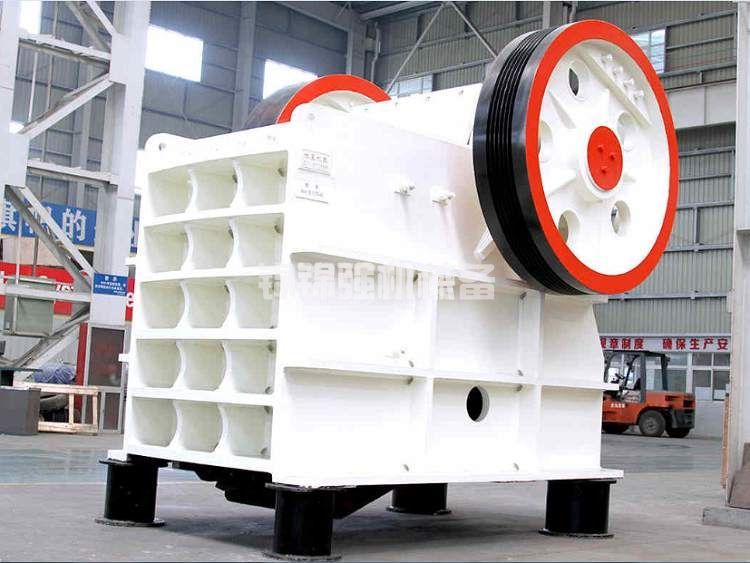
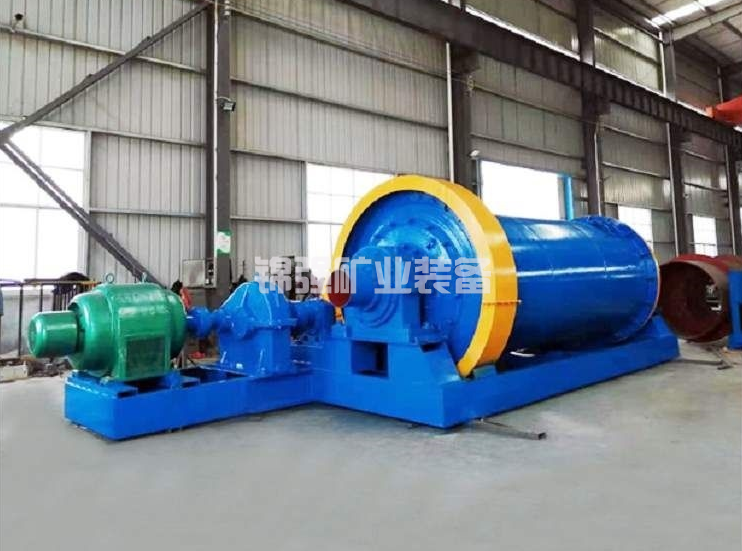
碎磨段决定了整个选厂的处理量上限。磨机处理能力不够,后面浮选再强也白搭。但提产不是简单换大磨机,磨矿分级系统的匹配更重要。
高压辊磨机在钼矿加工上的应用越来越普遍,核心逻辑是多碎少磨。河南某钼选厂的数据:引入高压辊磨机后,球磨机入料粒度从八毫米降到四毫米,碎磨系统处理量从一万四千四百吨每日提升到两万三千吨每日,碎磨电耗降了三点八元每吨。处理量提升百分之六十,电耗还降了。
分级效率是另一个容易被忽视的环节。水力旋流器组的配置、溢流管直径、锥角参数,这些细节决定了分级效率。分级效率低,合格粒级返回再磨,磨机里循环负荷高,有效处理量就上不去。某钼选厂把旋流器组重新选型后,分级效率从百分之四十五提到百分之六十二,磨机台时处理量提高了百分之十五。
对于氧化率较高的低品位钼矿,预选抛废可以从源头减轻碎磨负担。超导磁选预富集在背景场强四特斯拉条件下,对低品位氧化钼矿的预富集精矿钼品位做到百分之零点七五、回收率百分之六十四,富集比接近四倍。进入磨浮的矿量减少,后续所有环节的处理压力都跟着降。
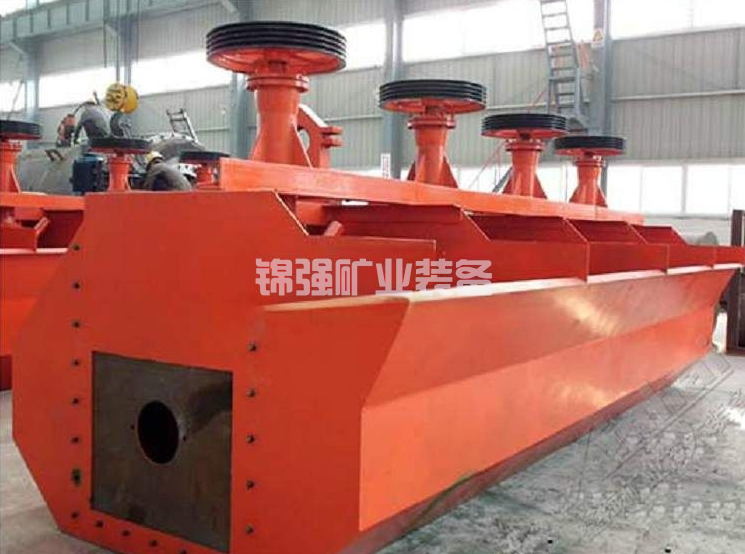
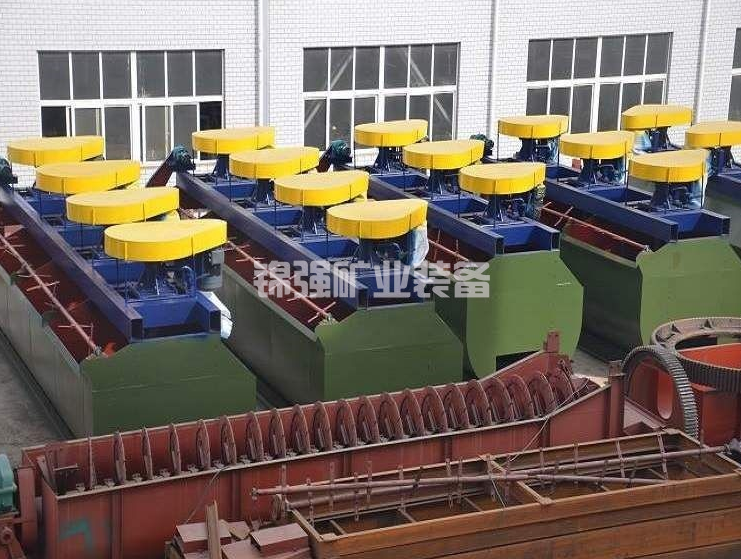
浮选段的提产,核心是找到回收率和处理量的平衡点。处理量往上提,浮选时间必然缩短,回收率容易掉。要同时保住两者,得从设备配置和流程结构上想办法。
浮选机做主选、浮选柱做细粒辅助回收的组合方案,在细粒钼矿上表现更稳。某钼多金属矿的对比数据:钼铅混合浮选阶段,浮选柱对细粒辉钼矿回收率百分之八十五点四七,浮选机百分之七十九点零六。但粗粒方铅矿的回收率,浮选柱只有百分之五十六点八八,浮选机是百分之七十七点八八。组合配置比单一设备方案更合理。
粗精矿再磨是提产增效的另一个关键点。粗选得到的粗精矿里,辉钼矿连生体占比高,直接精选品位上不去。再磨让连生体进一步解离,精选效率提高,整体回收率跟着改善。山东某钼矿采用粗精矿再磨加精尾矿再选工艺,钼精矿品位做到百分之五十三点零九,回收率百分之九十三点六六。这个指标放在国内钼选厂里属于比较靠前的水平。
微细粒辉钼矿的回收是低品位钼矿的难点。微纳米气泡强化浮选在这方面有实际效果。在再磨细度负二十微米占百分之七十三的条件下,微纳米气泡水体系下钼回收率达到百分之八十八点七一,比自来水体系高出近七个百分点。微细粒矿物比表面积大、表面能高,常规气泡尺寸对它们来说太大,碰撞概率低。微纳米气泡正好补上这个短板。
药剂制度的优化对提产也有直接贡献。栾川某滑石型高氧化钼矿用CD系列抑制剂组合后,水玻璃用量从近二十公斤每吨降到五公斤每吨,钼精矿品位从百分之十八提到百分之三十以上,回收率从百分之三十六拉到百分之五十四。药剂成本从三十一点二四元每吨降到二十点四七元每吨。药剂制度顺了,浮选泡沫结构改善,处理量也能往上走。
钼精矿脱水看起来是辅助环节,但对最终精矿品位和运输成本影响不小。精矿水分每降低一个百分点,运输成本按比例下降。某钼选厂把精矿脱水流程从两段浓缩加过滤改为浓缩加压滤,精矿水分从百分之十二降到百分之八,外运成本降了百分之十左右。
尾矿处理在环保要求越来越严的背景下,从成本项变成了需要认真设计的环节。尾矿干排、尾矿充填、回水利用,这些方案的取舍影响运营成本和环保合规。回水利用率提高,新水补充量减少,药剂消耗也会跟着变。有选厂把回水利用率从百分之七十提到百分之八十五后,浮选药剂用量降了约百分之八,因为回水里残留的药剂被重新利用了。
钼矿加工EPC项目整体解决方案的核心,是把设计、采购、施工、调试四个环节的责任统一起来。分段发包最常见的问题是设计方按理论最优做方案,施工方按现场方便改做法,调试方再按实际情况打补丁。三次妥协下来,效果跟最初设计差一大截。
EPC模式下,工艺设计从一开始就考虑施工可行性和设备采购周期。设备选型跟矿石性质匹配,不是有什么设备用什么设备。施工阶段的设计变更在同一个责任体系内消化,不会出现设计方和施工方互相推诿的情况。调试阶段的生产数据反馈回设计端,做参数微调。
吉林某钼矿采选工程的体量可以说明EPC的规模:PC总承包合同金额暂定二十七亿元,综合处理能力一万五千吨每日,涵盖设备及材料采购、施工和建设管理,工期十八个月。这种项目如果分段发包,接口协调成本会非常可观。
对于中小型选厂改造,EPC的价值更多体现在不折腾上。云南某铜钼分选车间改造时,改造原则是减少对现有生产的影响、节省投资、充分利用已有场地和设备。改造后处理能力从二十五吨每小时提到三十五点七吨每小时,钼品位提高三点九八个百分点,回收率提高五点七四个百分点,电耗降了百分之十点二一。改造期间维持正常生产,这是EPC服务对现场条件充分尊重的结果。
洛钼集团选矿三公司的案例也值得参考。采用浮选机折弯短流程配置和碎磨智能控制后,系统处理量提高百分之六十七,钼回收率提高百分之四,年用电量减少四千零六十三万千瓦时,投资一点七七亿元,回收期一年。回收期一年,靠的不是某个单点技术,而是碎磨和浮选两个环节同时做了优化,加上智能控制把参数稳定在最优区间。
提产增效不是单看处理量涨了多少。处理量上去了,回收率掉了,精矿品位降了,综合收益可能反而下降。要把处理量、回收率、精矿品位、药剂成本、电耗、水耗放在一起算。
铜钼分离环节的药剂替代是一个典型例子。江西某斑岩型铜矿用KMD系列铜抑制剂替代硫化钠,钼精矿品位百分之四十九点六三、回收率百分之八十九点四九,指标略优于现场药剂制度。但吨混合精矿药剂成本从一百零五点四零元降到八十八点零四元,回水COD从一千七百三十八毫克每升降到一百九十四点二毫克每升。环保账和成本账一起算,新型抑制剂的优势更清楚。
钼矿加工EPC项目整体解决方案的最终检验标准,是矿山在三年、五年周期里的综合收益,不是投产第一个月的处理量数字。工艺设计留有余量,设备选型匹配矿石性质,药剂制度跟着矿石变化调整,这几个条件同时满足,提产增效才有持续性。
想判断一套整体解决方案适不适合你的矿山,最直接的办法是拿有代表性的矿样做工艺矿物学分析和流程试验,把碎磨、浮选、脱水各段的参数摸清楚。处理量能提到多少、回收率能改善几个点、药剂成本能降多少,这些问题的答案在你的矿石里,不在通用方案里。
钼矿加工EPC项目整体解决方案:助力矿山提产增效
钼矿加工EPC项目整体解决方案:助力矿山提产增效相关信息
 电话/微信:
19914754015
免费获取报价与方案
 索取报价
 技术咨询