服务电话:
19914754015
微信号:19914754015
服务电话:19914754015

 24小时电话/微信:19914754015
钼矿分选厂的建设,这几年有个明显变化。以前业主关心的是处理量多大、回收率多高、投资多少钱。现在问得更多的是:自动化到什么程度、尾矿怎么处理、回水能不能循环、环保能不能过关。这不是业主变挑剔了,是行业门槛在提高。钼矿分选EPC总承包要交付的,不再是一条能转的生产线,而是一座能长期稳定运行、环保合规、人工可控的智能化绿色选矿工厂。
快速了解
智能化的核心不是装多少传感器,是让碎磨和浮选的关键参数自动稳定在最优区间。
绿色选矿的账要算全,回水利用、尾矿干排、药剂替代,每一项都同时影响环保和成本。
EPC总承包把设计、采购、施工、调试的责任统一起来,智能化和绿色化的设计意图才不会在落地时走样。
不少选厂上了DCS系统、装了摄像头、配了在线检测仪,就说自己是智能化工厂。实际上,操作工还是凭经验调药剂、看泡沫判断品位、手动改磨矿给水量。问题不在设备,在于控制系统没有跟工艺逻辑打通。
真正的智能化,第一步是碎磨段的稳定控制。磨矿分级回路的给矿量、给水量、旋流器压力,这几个参数互相耦合。给矿量增加,磨机负荷上升,合格粒级产出减少,旋流器溢流粒度变粗。人工调这些参数,反应总是滞后的。磨矿智能控制系统把给矿量、磨机功率、旋流器压力、溢流粒度在线检测数据接进来,自动调整给水量和给矿量,把溢流粒度稳定在目标值正负三个百分点以内。河南某钼选厂上了碎磨智能控制后,磨机台时处理量提高百分之八到十,磨矿电耗降了约百分之六。
浮选段的智能化更难,因为泡沫状态和药剂效果没法直接测量。可行的路径是用在线X荧光分析仪做品位反馈,结合浮选机充气量、液位、药剂添加量的自动调节,把粗选和扫选的精矿品位稳定住。某钼选厂在粗选段装了在线品位分析仪后,药剂添加从人工经验调整改为自动反馈控制,粗选精矿品位波动从正负八个百分点收窄到正负三个百分点,扫选药剂用量降了约百分之十二。
智能化的价值不在减几个人,在于把参数波动压住。选矿这行有个规律:回收率的损失,很大一部分来自参数波动,不是来自流程本身不够好。磨矿粒度忽粗忽细、药剂添加忽多忽少、浮选液位忽高忽低,每个环节波动几个百分点,累积到最终回收率上就是好几个点的差距。
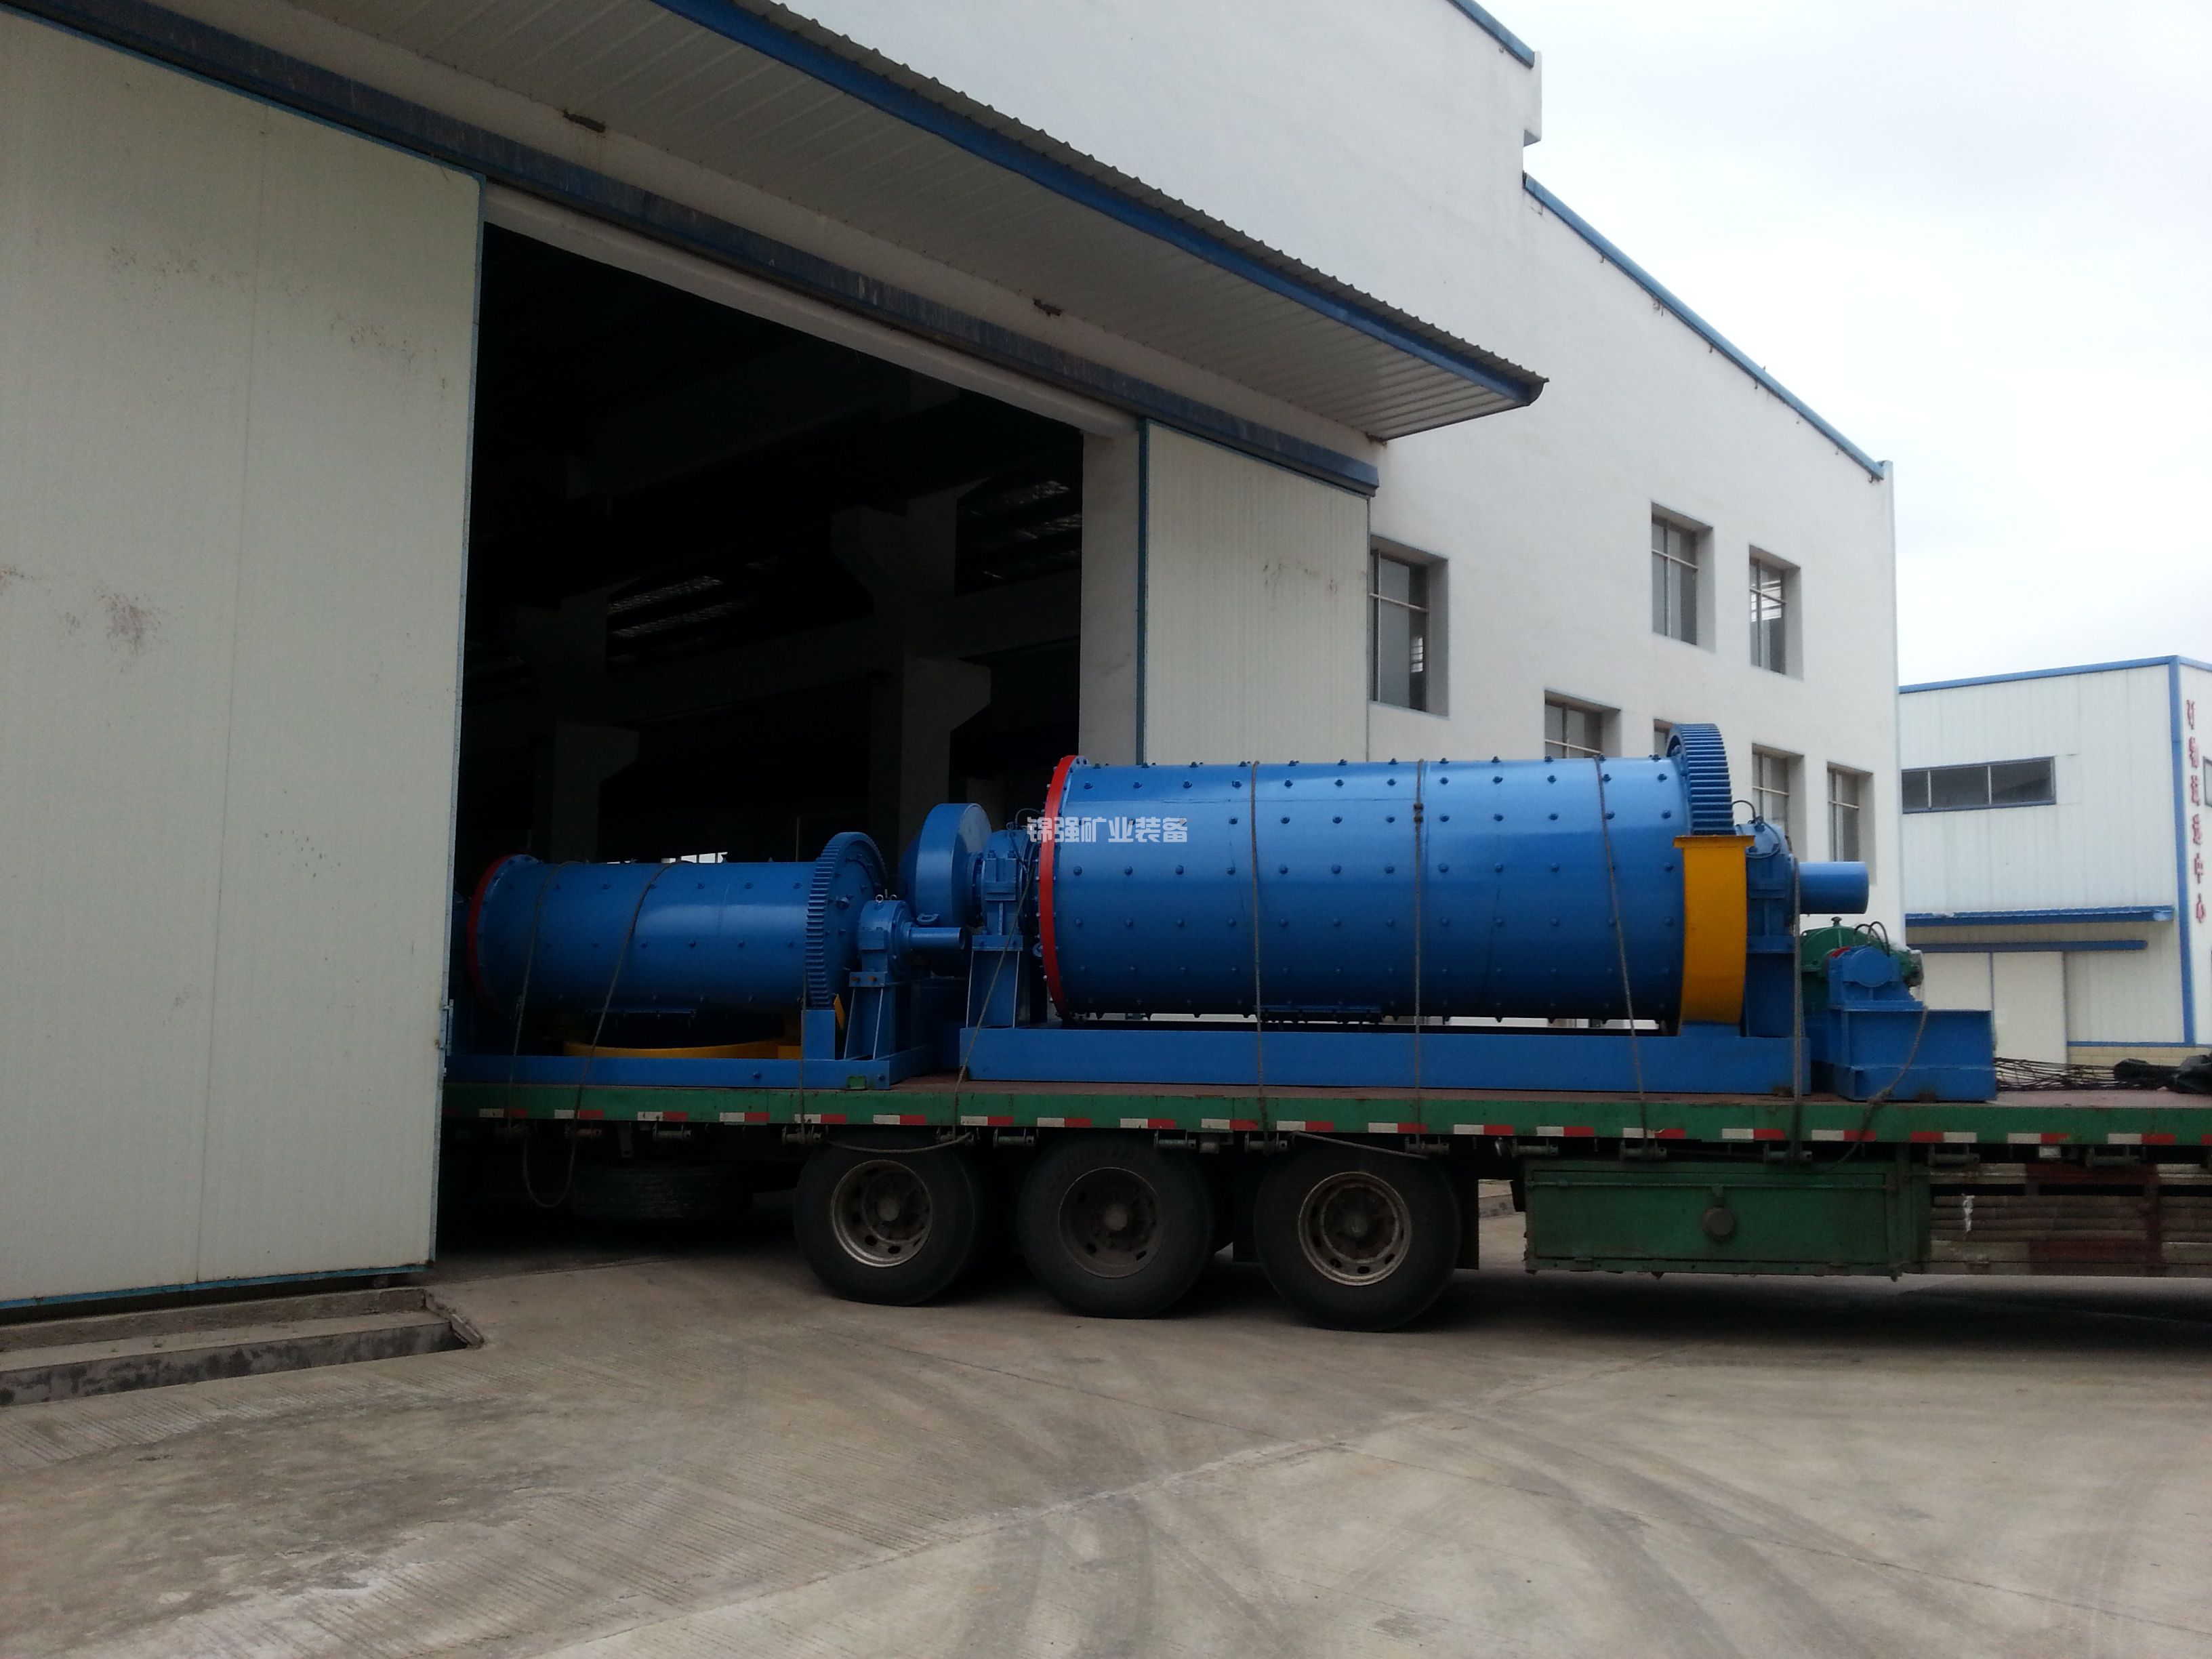
绿色选矿不是种几棵树、刷几面绿墙。真正要过的关是三个:回水利用率、尾矿处理方式、药剂环保性。
回水利用率是第一个硬指标。钼矿浮选对回水水质敏感,回水里残留的捕收剂和起泡剂会影响浮选选择性,回水里细泥积累会恶化浮选环境。很多选厂回水利用率上不去,不是不想用,是回水质量不稳定。解决思路得从源头做:尾矿浓缩要加絮凝剂,把细泥沉降效率提上去;回水在返回浮选前做适度处理,把残留药剂浓度控制在合理范围;不同工段的回水分开管理,精矿浓密池的溢流水质相对好,可以优先返回精选段。
有选厂把回水利用率从百分之七十提到百分之八十五后,新水补充量减少,浮选药剂用量降了约百分之八。原因是回水里残留的药剂被重新利用了。但这个前提是回水水质稳定,否则省下的药剂钱不够弥补回收率损失。
尾矿处理方式是第二个硬指标。湿排尾矿库占地大、安全风险高、环保审批越来越难。尾矿干排和尾矿充填是两条主要替代路线。干排适合地形条件允许、尾矿粒度较粗的选厂,脱水后用皮带或汽车运输到排土场。充填适合有井下开采的矿山,尾矿加水泥或胶凝材料回填采空区。云南某铜钼选厂改造时,尾矿处理方案从湿排改为干排加部分充填,尾矿库新增占地减少了约百分之七十。
药剂环保性是第三个硬指标。铜钼分离用的硫化钠,抑铜效果没得说,但气味重、回水COD高、环保压力大。KMD系列铜抑制剂的替代数据值得参考:江西某斑岩型铜矿用KMD替代硫化钠后,钼精矿品位百分之四十九点六三、回收率百分之八十九点四九,指标略优于现场药剂制度。吨混合精矿药剂成本从一百零五点四零元降到八十八点零四元,回水COD从一千七百三十八毫克每升降到一百九十四点二毫克每升。环保账和成本账一起算,新型抑制剂的优势更清楚。
智能化和绿色化的设计意图,在分段发包模式下最容易走样。设计院按理想状态出图,施工方按现场方便改做法,自动化系统集成商按自己的产品特性做配置,调试方再打补丁。几轮妥协下来,最初设想的智能控制系统可能变成几个孤立的PLC柜子,绿色设计可能变成一套应付检查的台账。
钼矿分选EPC总承包要避免的正是这种碎片化。设计阶段,工艺工程师和自动化工程师要一起定控制方案。哪些参数需要在线检测、检测点设在哪里、控制回路怎么设计、执行机构怎么选,这些问题在工艺设计阶段就要定下来,不能等设备安装完了再补。
采购阶段,设备选型要跟智能化方案匹配。浮选机要预留充气量和液位自动调节的接口,磨机要预留功率和负荷检测的接口,旋流器要预留压力变送器的安装位置。这些接口如果设备到货后才发现没有,再改就很被动。
施工阶段,自动化线缆桥架、仪表安装位置、控制室布局要跟土建和安装同步做。很多选厂的在线检测仪装好了,但取样点设计不合理,矿浆代表性不够,检测数据波动大,自动控制系统根本没法用。这是设计和施工脱节的典型后果。
调试阶段,智能控制系统的参数要跟工艺调试同步做。磨矿控制回路的PID参数、浮选液位控制的死区设置、药剂添加的反馈逻辑,这些都要在实际生产条件下调。EPC总承包把调试纳入整体交付,避免了自动化系统和工艺生产两张皮的问题。
吉林某钼矿采选工程PC总承包合同金额暂定二十七亿元,综合处理能力一万五千吨每日,涵盖设备及材料采购、施工和建设管理,工期十八个月。这种规模的项目,如果分段发包,接口处的扯皮和返工成本会非常可观。智能化和绿色化的设计意图,在EPC总承包模式下才有条件完整落地。
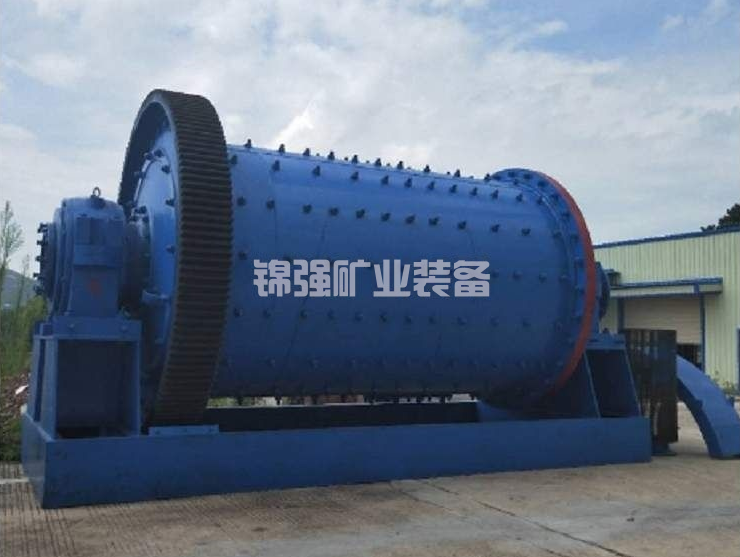
新建选厂做智能化和绿色化相对容易,一张白纸好画图。改造项目更难,因为要在维持生产的前提下做升级。
云南某铜钼分选车间改造时,确定的改造原则是减少对现有生产的影响、节省投资、充分利用已有场地和设备。改造内容包括碎磨段分级设备更新、浮选段粗选时间延长、精矿脱水流程优化、回水系统改造。改造后处理能力从二十五吨每小时提到三十五点七吨每小时,钼品位提高三点九八个百分点,回收率提高五点七四个百分点,电耗降了百分之十点二一。改造期间维持正常生产,这是EPC总承包对现场条件充分尊重的结果。
栾川某滑石型高氧化钼矿的改造是另一个例子。原矿氧化率百分之二十五到四十五,滑石含量百分之十到三十,常规药剂制度下钼精矿品位只有百分之十八左右,回收率百分之三十六上下。改造方案用CD系列抑制剂组合替代水玻璃,配合预先脱泥工艺,工业调试后钼精矿品位提到百分之三十以上,回收率拉到百分之五十四,水玻璃用量从近二十公斤每吨降到五公斤每吨,总药剂成本从三十一点二四元每吨降到二十点四七元每吨,一年增加效益三千七百万元。
智能化系统的投资,回收周期通常比设备投资短。碎磨智能控制系统的投资,一般在一年到一年半通过电耗节约和处理量提升回收。浮选在线品位分析和自动加药系统的投资,回收周期更短,因为药剂节约直接体现在月度成本里。
绿色化投入的回报更多体现在合规成本和长期运营成本上。尾矿干排的投资比湿排高,但避免了尾矿库建设、维护和闭库的长期成本,也规避了环保和安全风险。回水利用系统的投资,通过新水节约和药剂节约回收,通常在两年左右。
钼矿分选EPC总承包的最终检验标准,是选厂在三年、五年周期里的综合运行表现。处理量稳不稳、回收率波动大不大、药剂成本可不可控、环保能不能持续达标、人工干预频不频繁,这几个问题同时回答好了,智能化和绿色化才算真正落地。
想判断一套EPC总承包方案适不适合你的矿山,最直接的办法是拿有代表性的矿样做工艺矿物学分析和流程试验,同时把智能化方案和绿色化方案的具体配置、控制逻辑、预期指标摸清楚。处理量能到多少、回收率能稳在什么水平、回水利用率能提到多少、尾矿怎么处理、药剂成本能降多少,这些问题的答案在你的矿石和现场条件里,不在通用方案里。
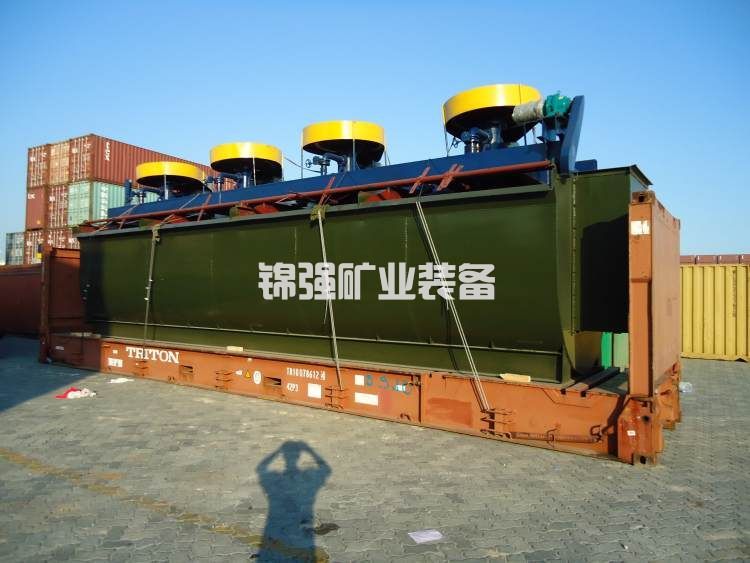
钼矿分选EPC总承包:为您打造智能化绿色选矿工厂
钼矿分选EPC总承包:为您打造智能化绿色选矿工厂相关信息
 电话/微信:
19914754015
免费获取报价与方案
 索取报价
 技术咨询