服务电话:
19914754015
微信号:19914754015
服务电话:19914754015

 24小时电话/微信:19914754015
钼精矿选出来,品位做到百分之四十五到五十,算是不错了。但钼精矿的用途不止是卖精矿。往下走一步,做成二硫化钼,附加值翻好几倍。二硫化钼用在润滑剂、催化剂、电池材料、半导体这些领域,对纯度要求高,普通钼精矿直接卖跟做成高纯二硫化钼,价格差出一大截。钼精矿提纯深加工方案要解决的,就是从普通钼精矿到高纯二硫化钼的加工技术——不是简单磨细就行,杂质怎么除、粒度怎么控、纯度怎么提,每一步都有讲究。
快速了解
普通钼精矿到高纯二硫化钼,核心是除杂和提纯,杂质主要是铁、铜、铅、二氧化硅、碳。
提纯方法有酸浸法、碱浸法、氯化法、升华法,选择要看杂质种类和纯度要求。
高纯二硫化钼的粒度、纯度、晶体结构影响应用性能,加工方案要按用途定制。
普通钼精矿的钼品位百分之四十五到五十,二硫化钼含量百分之七十五到八十五,其余是杂质。
铁是常见杂质。钼精矿里的铁主要来自黄铁矿、磁铁矿、褐铁矿,铁含量百分之二到八。铁在二硫化钼润滑剂里是有害杂质,影响润滑性能。某钼精矿的铁含量百分之五,钼品位百分之四十八。
铜是常见杂质。钼精矿里的铜主要来自黄铜矿、辉铜矿,铜含量百分之零点五到三。铜在二硫化钼催化剂里是有害杂质,影响催化活性。某钼精矿的铜含量百分之一点五,钼品位百分之四十七。
铅是常见杂质。钼精矿里的铅主要来自方铅矿,铅含量百分之零点五到二。铅在二硫化钼润滑剂里是有害杂质,影响润滑性能。某钼精矿的铅含量百分之零点八,钼品位百分之四十八。
二氧化硅是常见杂质。钼精矿里的二氧化硅主要来自石英、长石,二氧化硅含量百分之五到十五。二氧化硅在二硫化钼润滑剂里是硬质颗粒,增加磨损。某钼精矿的二氧化硅含量百分之十,钼品位百分之四十六。
碳是常见杂质。钼精矿里的碳主要来自浮选药剂残留和碳酸盐矿物,碳含量百分之零点五到三。碳在二硫化钼电池材料里是有害杂质,影响电化学性能。某钼精矿的碳含量百分之一点五,钼品位百分之四十八。
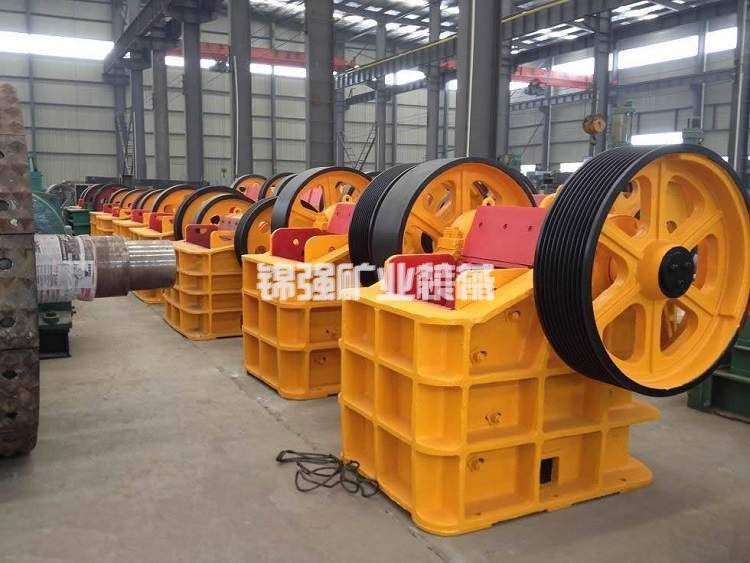
钼精矿提纯到高纯二硫化钼,方法有酸浸法、碱浸法、氯化法、升华法。选择要看杂质种类和纯度要求。
酸浸法是最常用的方法。用盐酸或硫酸浸出钼精矿,把铁、铜、铅、碳酸盐这些酸溶性杂质溶解掉,二硫化钼不溶于酸,留在浸出渣里。某钼精矿的酸浸试验:盐酸用量一百公斤每吨,浸出时间四小时,浸出温度八十摄氏度,铁浸出率百分之九十,铜浸出率百分之八十五,铅浸出率百分之八十。酸浸后二硫化钼品位从百分之七十八提到百分之九十二。酸浸法的优点是成本低,操作简单。缺点是二氧化硅不溶于酸,酸浸法除不掉。
碱浸法适合除二氧化硅。用氢氧化钠或碳酸钠浸出钼精矿,二氧化硅溶解,二硫化钼不溶于碱,留在浸出渣里。某钼精矿的碱浸试验:氢氧化钠用量八十公斤每吨,浸出时间三小时,浸出温度九十摄氏度,二氧化硅浸出率百分之八十五。碱浸后二硫化钼品位从百分之八十五提到百分之九十三。碱浸法的优点是除硅效果好。缺点是铁铜铅不溶于碱,碱浸法除不掉。
氯化法适合除铁铜铅。用氯气或氯化铁浸出钼精矿,铁铜铅氯化溶解,二硫化钼不氯化,留在浸出渣里。某钼精矿的氯化试验:氯化铁用量五十公斤每吨,浸出时间两小时,浸出温度六十摄氏度,铁浸出率百分之九十五,铜浸出率百分之九十,铅浸出率百分之八十五。氯化后二硫化钼品位从百分之八十五提到百分之九十五。氯化法的优点是除铁铜铅效果好。缺点是氯气有毒,设备要求高。
升华法适合高纯度二硫化钼。二硫化钼在高温下升华,杂质不升华,升华后二硫化钼冷凝收集。某钼精矿的升华试验:升华温度一千一百摄氏度,升华时间两小时,二硫化钼纯度百分之九十九点五以上。升华法的优点是纯度高。缺点是能耗高,处理量小。
钼精矿提纯到高纯二硫化钼,通常要几种方法组合使用,才能把各种杂质都除掉。
酸浸加碱浸是常见组合。先酸浸除铁铜铅,再碱浸除二氧化硅。某钼精矿的酸浸加碱浸流程:酸浸盐酸用量一百公斤每吨,浸出时间四小时,温度八十摄氏度,铁浸出率百分之九十,铜浸出率百分之八十五,铅浸出率百分之八十。碱浸氢氧化钠用量八十公斤每吨,浸出时间三小时,温度九十摄氏度,二氧化硅浸出率百分之八十五。酸浸加碱浸后二硫化钼品位从百分之七十八提到百分之九十六。
酸浸加氯化是另一种组合。先酸浸除铁铜铅,再氯化除残余铁铜铅。某钼精矿的酸浸加氯化流程:酸浸盐酸用量一百公斤每吨,浸出时间四小时,温度八十摄氏度。氯化氯化铁用量五十公斤每吨,浸出时间两小时,温度六十摄氏度。酸浸加氯化后二硫化钼品位从百分之七十八提到百分之九十七。
酸浸加碱浸加升华是高纯度组合。先酸浸除铁铜铅,再碱浸除二氧化硅,再升华除残余杂质。某钼精矿的酸浸加碱浸加升华流程:酸浸盐酸用量一百公斤每吨,浸出时间四小时,温度八十摄氏度。碱浸氢氧化钠用量八十公斤每吨,浸出时间三小时,温度九十摄氏度。升华温度一千一百摄氏度,升华时间两小时。酸浸加碱浸加升华后二硫化钼纯度百分之九十九点五以上。
碳的去除要靠浮选或焙烧。钼精矿里的碳主要来自浮选药剂残留,浮选可以除碳。碳酸盐矿物可以用酸浸去除。某钼精矿的碳含量百分之一点五,酸浸后碳含量降到百分之零点五,浮选后碳含量降到百分之零点二。
高纯二硫化钼的粒度影响应用性能。润滑剂用二硫化钼粒度零点五到五微米,催化剂用二硫化钼粒度零点一到一个微米,电池材料用二硫化钼粒度零点零五到零点五微米。
粒度控制靠磨矿和分级。磨矿用球磨机、搅拌磨、气流磨。分级用气流分级机、旋流器、筛分机。某钼精矿的二硫化钼磨矿:搅拌磨磨到中位径一点五微米,气流分级机分级,粒度分布D50一点五微米,D90三微米。
润滑剂用二硫化钼粒度可以粗一些。某钼精矿的二硫化钼磨到中位径三微米,用于润滑剂,摩擦系数零点零五,磨损率低。
催化剂用二硫化钼粒度要细一些。某钼精矿的二硫化钼磨到中位径零点五微米,用于催化剂,催化活性高。
电池材料用二硫化钼粒度要更细。某钼精矿的二硫化钼磨到中位径零点二微米,用于电池材料,电化学性能好。
高纯二硫化钼的晶体结构影响应用性能。二硫化钼有2H型、3R型、1T型几种晶体结构。2H型是稳定结构,润滑性能好。3R型是亚稳定结构,催化性能好。1T型是亚稳定结构,电化学性能好。
晶体结构的控制靠加工条件。酸浸、碱浸、氯化、升华这些加工条件影响二硫化钼的晶体结构。某钼精矿的酸浸二硫化钼,2H型占百分之九十五以上,润滑性能好。某钼精矿的碱浸二硫化钼,2H型占百分之九十,3R型占百分之十,催化性能好。
热处理影响晶体结构。二硫化钼在高温下热处理,晶体结构转变。某钼精矿的二硫化钼在八百摄氏度热处理两小时,2H型占百分之九十八以上,润滑性能好。在六百摄氏度热处理两小时,2H型占百分之九十二,3R型占百分之八,催化性能好。
某钼精矿的提纯深加工案例值得参考。
原料性质:普通钼精矿钼品位百分之四十八,二硫化钼含量百分之七十八。铁含量百分之五,铜含量百分之一点五,铅含量百分之零点八,二氧化硅含量百分之十,碳含量百分之一点五。
加工流程:酸浸加碱浸加升华组合。酸浸盐酸用量一百公斤每吨,浸出时间四小时,温度八十摄氏度。碱浸氢氧化钠用量八十公斤每吨,浸出时间三小时,温度九十摄氏度。升华温度一千一百摄氏度,升华时间两小时。磨矿搅拌磨磨到中位径一点五微米。分级气流分级机分级,粒度分布D50一点五微米,D90三微米。
产品数据:二硫化钼纯度百分之九十九点五以上,铁含量零点零五以下,铜含量零点零三以下,铅含量零点零二以下,二氧化硅含量零点一以下,碳含量零点一以下。粒度分布D50一点五微米,D90三微米。2H型占百分之九十八以上。产品用于润滑剂,摩擦系数零点零五,磨损率低。
这个案例的核心逻辑是:从普通钼精矿到高纯二硫化钼,核心是除杂和提纯。杂质主要是铁、铜、铅、二氧化硅、碳,每种杂质要用对应的方法去除。酸浸除铁铜铅,碱浸除二氧化硅,浮选或焙烧除碳,升华提纯度。几种方法组合使用,才能把各种杂质都除掉。粒度、晶体结构、纯度三个指标要同时控制,才能满足不同用途的需求。
洛钼集团选矿三公司的案例也值得参考。采用浮选机折弯短流程配置和碎磨智能控制后,系统处理量提高百分之六十七,钼回收率提高百分之四,年用电量减少四千零六十三万千瓦时,投资一点七七亿元,回收期一年。这个项目的高效运行,靠的不是某台设备特别先进,而是流程配置跟矿石性质匹配,加上智能控制把参数稳定在最优区间。
钼精矿提纯深加工方案的最终检验标准,是产品的纯度、粒度、晶体结构能不能满足用途要求。纯度达没达标、粒度分布合不合理、晶体结构对不对、成本可不可控,这几个问题同时回答好了,提纯深加工方案才算用对了。
想判断你的钼精矿怎么做提纯深加工,最直接的办法是拿有代表性的钼精矿样做杂质分析和提纯对比试验,同时把杂质种类、含量、粒度要求、纯度要求、用途摸清楚。杂质以什么为主、含量多少、要除到什么程度、粒度要求多少、纯度要求多少,这些问题的答案在你的钼精矿和用途要求里,不在通用方案里。
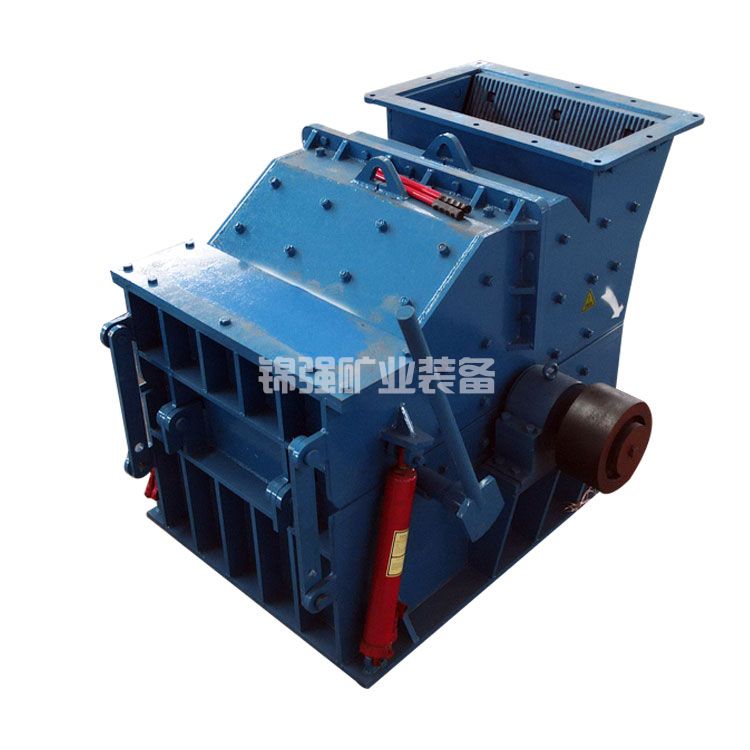
钼精矿提纯深加工方案:从普通钼精矿到高纯二硫化钼的加工技术
钼精矿提纯深加工方案:从普通钼精矿到高纯二硫化钼的加工技术相关信息
 电话/微信:
19914754015
免费获取报价与方案
 索取报价
 技术咨询