服务电话:
19914754015
微信号:19914754015
服务电话:19914754015

 24小时电话/微信:19914754015
CIL工艺在黄金选冶领域占据主导地位已有数十年。对于已投产的选厂而言,整线推倒重建既不现实也不经济,非标改造才是提升浸出率回收率降低氰耗的务实路径。改造的核心不在于更换全部设备,而在于识别现有流程中的瓶颈环节,针对浸出搅拌槽的传质效率充气均匀性炭密度分布等关键参数做定向优化。
CIL即碳浸法,是将氰化浸出与活性炭吸附在同一系列搅拌槽内同步完成的工艺。矿浆与氰化钠溶液混合后,金溶解为金氰络合物,活性炭在槽内直接吸附络合物,省去了独立的浸出和吸附两个工序之间的固液分离环节。
标准CIL流程通常包含6至10台浸出搅拌槽串联,前2至3台为预浸槽,只加氰化钠不加炭,确保金充分溶解。后续4至7台为浸吸槽,同时加炭和加氰,边浸边吸。矿浆在槽间的流动依靠重力自流,槽底设有提炭装置,载金炭定期从第一槽提出,新鲜炭从最后一槽补入,形成逆流吸附。
已投产选厂在运行3至5年后,普遍出现以下瓶颈。浸出率从设计值下降3至8个百分点,尾矿品位上升。氰化钠单耗超出设计值15%至30%。活性炭在槽内分布不均,部分区域炭密度过高导致矿浆短路,部分区域炭密度不足影响吸附效率。充气系统老化后气泡直径变大,气液接触面积减少,溶解氧浓度跟不上氰化反应的消耗速度。
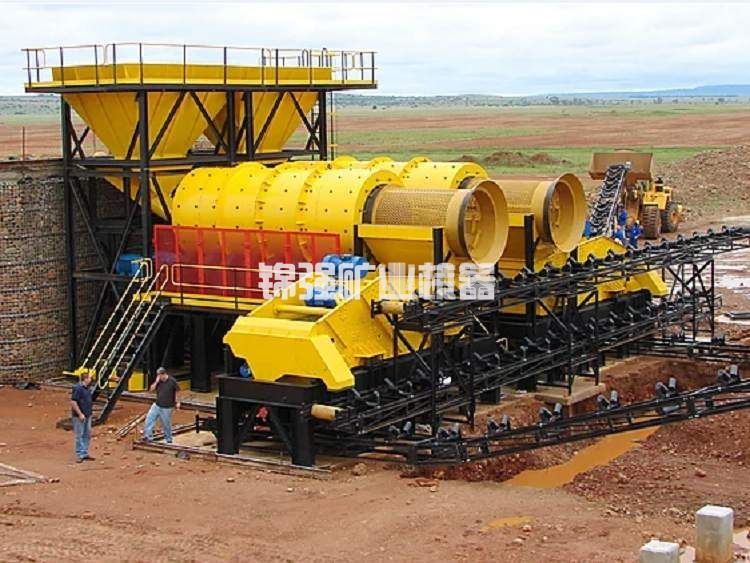
浸出搅拌槽是CIL流程的核心反应器,改造价值最高。非标改造不是简单加大电机功率或更换叶轮,而是从流体力学和传质效率两个维度重新设计搅拌系统。
叶轮形式的改造是首要方向。传统CIL槽多采用轴流式或径向流式叶轮,矿浆在槽内形成单一循环回路,槽底和槽壁附近存在流动死区。死区中的矿粒无法与氰化物和活性炭充分接触,直接影响浸出率。改造方案通常采用双叶轮组合,下部为径向流叶轮负责产生强剪切力打散气泡,上部为轴流式叶轮负责形成大流量循环。部分改造项目采用水翼式叶轮,在同等功率下循环流量提升20%至35%。
充气方式的改造同样关键。传统槽体采用中空轴充气或外部风管充气,气泡从单点或少数点位进入槽体,分布均匀性差。改造方案引入环形分布器或微孔曝气器,将充气点分散到槽体截面的多个位置。气泡直径从3至5毫米降至1至2毫米后,气液接触面积增加数倍,溶解氧浓度可在同等风量下提升40%以上。
槽体内部结构的优化常被忽视。挡板的数量和位置决定矿浆的循环路径。原有挡板设计不合理时,矿浆在槽内形成短路,停留时间不足。改造时根据槽体直径和搅拌功率重新计算挡板布局,通常将挡板数量从2至3块增加至4至6块,挡板宽度调整为槽体直径的八分之一至十分之一。
浸出搅拌槽的改造不能孤立进行。单槽参数优化后,整线矿浆流动特性会发生变化,必须同步调整相关环节。
槽间连接方式的改造影响矿浆在整线中的停留时间分布。原有溜槽连接在流量波动时容易造成某台槽体液位剧烈变化,进而影响炭床稳定性。改造方案可将部分溜槽更换为可调节溢流堰,或在槽间增加缓冲段,使矿浆流动更接近平推流。停留时间分布越集中,金和炭的接触越充分,浸出效果越好。
提炭系统的改造与搅拌槽改造相互制约。搅拌强度提升后,槽内炭的悬浮状态改变,原有提炭风管或空气提升器的参数需要重新匹配。改造中通常将提炭位置从槽壁移至槽体中心区域,利用搅拌产生的循环流将载金炭输送到提炭口。提炭风压从0.4至0.5兆帕调整至0.5至0.6兆帕,保证炭在管路中的输送速度。
活性炭的投加制度需要根据改造后的流场重新标定。改造前炭在槽内分布不均,实际参与吸附的炭量低于投加量。改造后炭分布均匀,若维持原有投加量,炭在槽内停留时间会缩短,载金炭品位下降。合理的调整方向是适当降低炭投加量,同时延长炭在吸附段的总停留时间。
以某日处理500吨的CIL选厂改造项目为例,改造前后关键指标变化如下。
| 指标项 | 改造前 | 改造后 | 变化幅度 |
|---|---|---|---|
| 浸出率 | 88.5% | 93.2% | 提升4.7个百分点 |
| 尾矿品位 | 0.42克每吨 | 0.25克每吨 | 降低0.17克每吨 |
| 氰化钠单耗 | 1.85千克每吨 | 1.42千克每吨 | 降低23% |
| 活性炭单耗 | 28克每吨 | 22克每吨 | 降低21% |
| 载金炭品位 | 2800克每吨 | 3500克每吨 | 提升25% |
| 吨矿电耗 | 38千瓦时 | 34千瓦时 | 降低10.5% |
改造投资回收期通常在6至14个月之间,具体取决于改造范围和矿石性质。仅更换叶轮和充气系统的局部改造,投资回收期可短至4至6个月。涉及槽体内部结构重新设计和整线流场优化的系统性改造,回收期在10至18个月。
改造前的诊断测试不可省略。通过示踪剂测试测量各槽的实际停留时间,通过溶解氧探头测量槽内氧浓度分布,通过取样分析各槽金品位和炭品位的变化曲线。这些数据是确定改造方案的唯一依据,凭经验判断容易选错改造方向。
改造施工应分系列进行。CIL流程通常分为两个或多个平行系列,逐系列改造可以保证选厂在改造期间不停产。单系列改造周期控制在7至15天,从停槽排空到重新投料出合格炭。
改造后的调试重点是充气量和搅拌转速的匹配。充气量过大会导致矿浆翻腾过度,炭磨损率上升。充气量不足则溶解氧浓度偏低,金溶解速度下降。改造后应通过阶梯式调整找到最佳操作点,通常将溶解氧浓度控制在6至8毫克每升范围内。
将您的选厂规模矿石性质和现有流程参数发给我们,可以获取针对性的CIL整线改造方案和投资测算。
金矿碳浸法CIL工艺流程 浸出搅拌槽非标整线改造
金矿碳浸法CIL工艺流程 浸出搅拌槽非标整线改造相关信息
 电话/微信:
19914754015
免费获取报价与方案
 索取报价
 技术咨询