服务电话:
19914754015
微信号:19914754015
服务电话:19914754015

 24小时电话/微信:19914754015
【30秒速读】
粗选、扫选、精选不是三道孤立工序,而是一套互相配合的回收体系。
粗选管"能不能收上来",扫选管"收得干不干净",精选管"品位够不够"。
锡矿因为锡石性脆、密度大,三段作业的参数逻辑和普通金属矿不一样。
粗选怕丢,扫选怕堵,精选怕过磨,这是锡矿三段作业的核心矛盾。
下面从三段分工、流程组织、设备配置、操作要点和常见问题几个方面展开。
粗选是流程的第一道关口,任务是把大部分锡石从脉石中分出来,尽快丢尾,减少后续作业负荷。
粗选的关键指标是回收率,不是品位。粗选精矿品位低一点没关系,后面有精选来提。但如果粗选回收率上不去,尾矿里锡石跑多了,后面再努力也补不回来。
扫选是跟在粗选后面的"捡漏"作业,任务是把粗选尾矿中残留的锡石再回收一遍。
扫选的给矿品位低,矿量比粗选小,但回收难度大。扫选的关键是防止矿浆短路和跑粗,因为这部分锡石往往是连生体或者细粒级,回收起来更费劲。
精选是"提质"作业,任务是把粗选和扫选出来的精矿进一步提纯,把脉石和硫化矿物降下去,把锡品位提上来。
精选的关键指标是品位和杂质含量。精选段要控制磨矿细度,避免锡石过磨泥化。精选段还要配合磁选和浮选,把铁矿物和硫化矿物进一步剔除。
这三段的关系可以用一句话概括:粗选保回收率,扫选保总回收率,精选保品位。
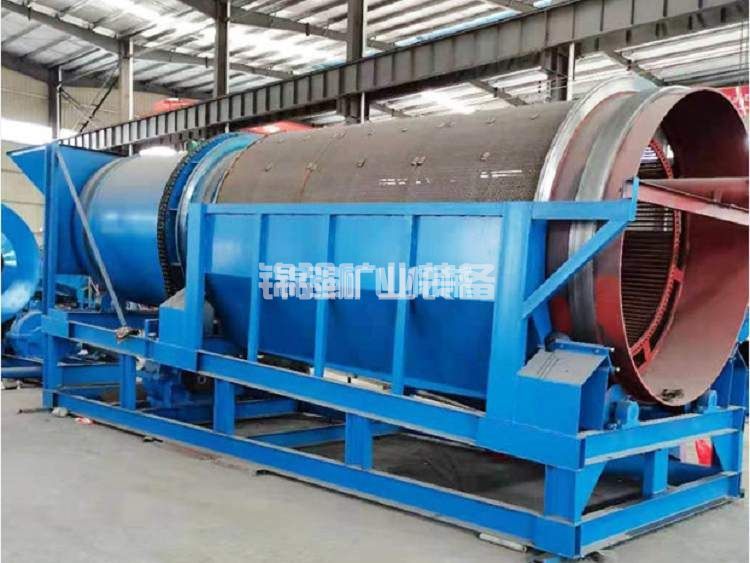
锡矿的粗选扫选精选,和铜铅锌等硫化矿有很大区别。
第一,锡石密度大,重选是主力。铜铅锌矿浮选是主力,粗选扫选精选都是浮选作业。锡矿的粗选扫选精选以重选为主,精选段才配合磁选和浮选。
第二,锡石性脆,过磨不可逆。硫化矿磨细一点对浮选有利,锡石磨细了就重选不回来了。所以锡矿的扫选和精选段对磨矿细度特别敏感,中矿再磨要非常谨慎。
第三,锡矿中矿量比较大。重选的中矿返回量往往占到给矿的百分之二三十甚至更高,中矿处理不好,整个流程就堵住了。硫化矿浮选中矿返回量通常没这么大。
第四,锡矿精选段往往要跨方法。重选精矿含硫高,精选段要加浮选脱硫。重选精矿含铁高,精选段要加磁选除铁。所以锡矿的精选段不是单纯重选,而是重选磁选浮选配合。
粗选段的核心设备是跳汰机和螺旋溜槽,处理的是相对较粗的磨矿产品。
一段磨矿产品先进入跳汰机,回收粗粒锡石。跳汰机给矿粒度通常在零点五到五毫米之间,冲程冲次要和给矿粒度匹配。给矿粗,冲程大,冲次低。给矿细,冲程小,冲次高。
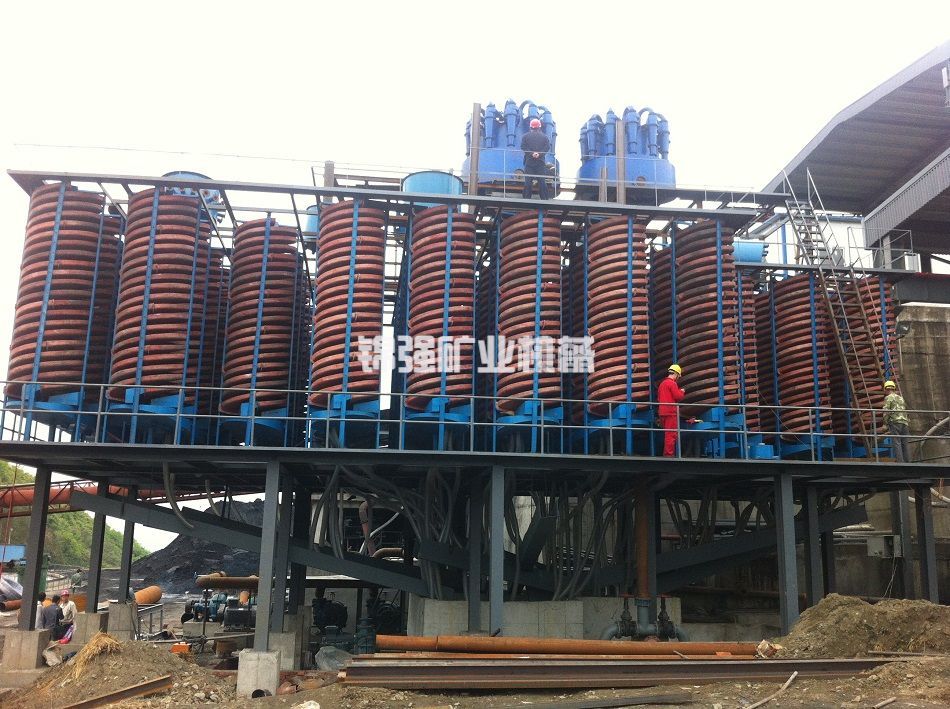
跳汰机尾矿进入螺旋溜槽,回收中粒锡石。螺旋溜槽给矿粒度在零点零七到零点五毫米之间,给矿浓度要控制在百分之二十五到三十五。浓度太高,分选带模糊。浓度太低,处理量上不去。
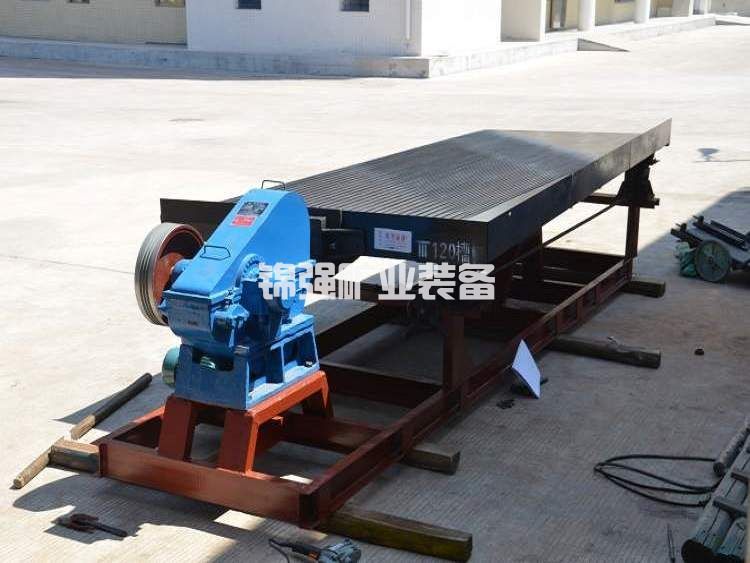
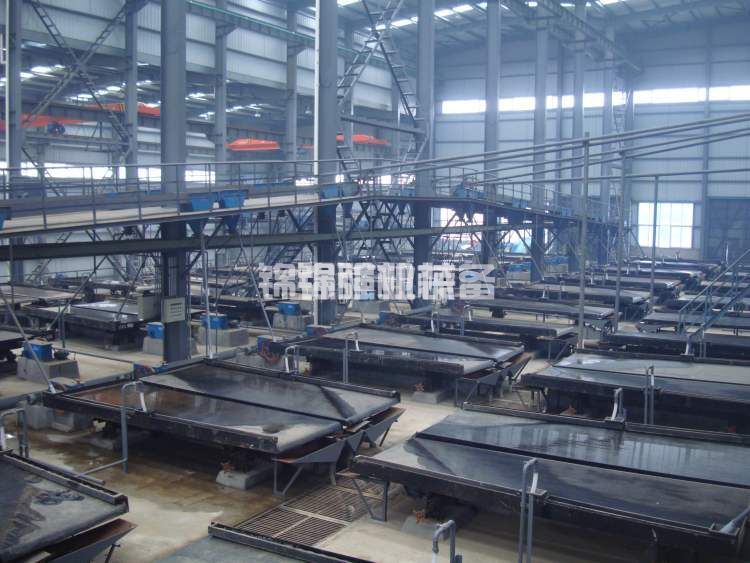
螺旋溜槽尾矿进入摇床粗选,回收细粒锡石。摇床给矿粒度在零点零二到零点五毫米之间,横向坡度和冲次要根据精矿品位调整。
粗选段的精矿合并进入精选段,中矿返回再磨,尾矿进入扫选段。
粗选段的操作要点是给矿浓度和粒度都要稳定。给矿波动大,跳汰机分选效果差,螺旋溜槽溜槽面上矿浆流态乱,摇床床面分带不清楚。现场要设缓冲池或者浓缩设备,稳定给矿。
云南个旧一些锡矿重选厂的粗选段,采用跳汰机加螺旋溜槽加摇床的三级粗选配置,粗选回收率能做到百分之八十五到九十。
扫选段的给矿是粗选尾矿,品位低但矿量依然不小。
扫选段通常用螺旋溜槽和摇床组合。螺旋溜槽先扫一遍,回收粗选中跑掉的中粒锡石。螺旋溜槽尾矿再进摇床扫选,回收细粒锡石。
扫选段的关键是防止矿浆短路。所谓短路,就是矿浆没有经过充分分选就直接进入尾矿。螺旋溜槽给矿量过大或者给矿浓度过高时,矿浆会从溜槽面上快速流过,分选时间不够。
扫选段的另一个关键是控制尾矿品位。扫选尾矿是最终尾矿的一部分,尾矿品位直接决定总回收率。现场要定期取样化验扫选尾矿,锡含量超标就要调整扫选设备参数或者增加扫选次数。
扫选段的中矿通常返回粗选或者再磨。中矿返回量要控制,返回量过大,粗选给矿品位下降,粗选效率受影响。
扫选段的精矿品位低,一般并入粗选精矿一起进入精选段。如果扫选精矿含硫或者含铁特别高,也可以单独处理。
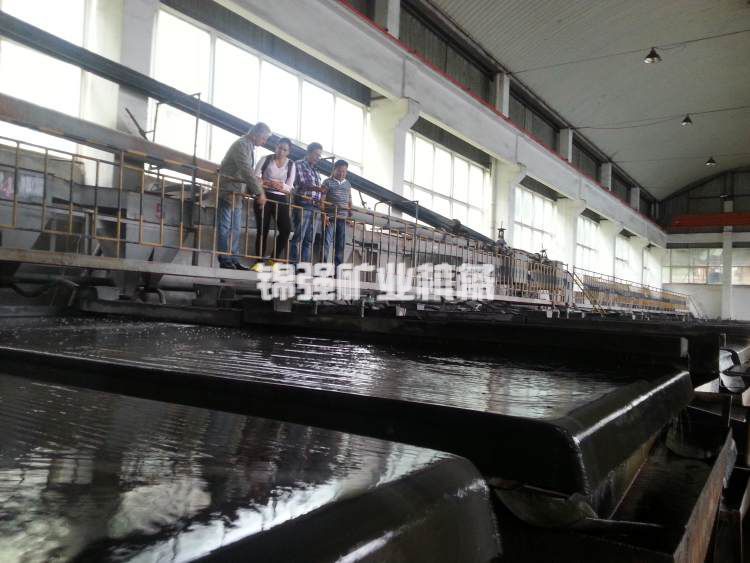
精选段是锡矿流程中最复杂的一段,因为精选段要同时处理品位、硫含量和铁含量三个指标。
精选段的第一道是重选精选。粗选精矿和扫选精矿合并后进入摇床精选,进一步提高锡品位。摇床精选的横向坡度要比粗选摇床小,冲次也要低,目的是让锡石和脉石分带更清楚。
精选摇床的精矿进入磁选。磁选设备用湿式弱磁选机,剔除磁铁矿和钛铁矿。磁选磁场强度要根据铁矿物含量调整,过高会损失锡,过低铁脱不干净。
磁选非磁性产品进入浮选脱硫。浮选脱硫用一粗一扫两精或者一粗一扫一精流程,用黄药类捕收剂浮出黄铁矿、磁黄铁矿、毒砂。调整剂用石灰或者碳酸钠调pH到八到九。
浮选脱硫的尾矿就是最终锡精矿。如果锡精矿品位还不够,需要再磨再选或者增加细粒锡石浮选段。
精选段的操作要点是稳定和精细。给矿品位、药剂用量、磁场强度、pH值,每一个参数都要控制在窄范围内。精选段波动一点,最终精矿品位就波动一大截。
典型的锡矿粗选扫选精选全流程如下。
原矿经过破碎筛分后进入一段磨矿。一段磨矿产品进入粗选段。粗选段由跳汰机、螺旋溜槽、摇床组成,产出粗选精矿、粗选中矿和粗选尾矿。
粗选精矿进入精选段。粗选中矿返回一段磨矿或者进入二段磨矿。粗选尾矿进入扫选段。
扫选段由螺旋溜槽和摇床组成,产出扫选精矿、扫选中矿和扫选尾矿。扫选精矿并入粗选精矿进入精选段。扫选中矿返回粗选段。扫选尾矿作为最终尾矿排出。
精选段由摇床精选、磁选、浮选脱硫组成。摇床精选产出精选精矿和精选中矿。精选中矿返回粗选段或者再磨。精选精矿进入磁选。磁选产出铁精矿和磁选非磁性产品。磁选非磁性产品进入浮选脱硫。浮选脱硫产出硫精矿和最终锡精矿。
这个流程的特点是:粗选早丢尾,扫选保回收,精选保品位,中矿有回路但返回量受控。
锡矿流程中,中矿处理是最容易出问题的地方。
中矿包括粗选中矿、扫选中矿、精选中矿。这些中矿的锡品位介于精矿和尾矿之间,锡石多数以连生体形式存在。
中矿处理有两条路:返回再磨或者单独再选。
返回再磨的好处是让连生体进一步解离,缺点是返回量大了会稀释粗选给矿品位,影响粗选效率。而且再磨容易造成锡石过磨,细粒锡石重选回收不了。
单独再选的好处是不影响主流程,可以针对中矿特性选择设备。缺点是增加设备投资和操作复杂度。
现场通常的做法是:粗选中矿返回一段磨矿,扫选中矿返回粗选,精选中矿单独再磨再选。中矿返回量控制在给矿量的百分之十五到二十五之间,超过这个范围就要考虑单独处理。
中矿再磨的细度要慎重。锡石性脆,中矿再磨的目标是解离连生体,不是把矿石磨得越细越好。再磨细度控制在锡石单体解离即可,不要追求全部过筛。
粗选段:给矿浓度稳定在百分之三十到四十,跳汰机冲程冲次根据给矿粒度调整,螺旋溜槽给矿量不超过额定处理量,摇床横向坡度根据精矿品位调整。每班次检查粗选尾矿的锡含量,超标立即调整。
扫选段:给矿浓度稳定在百分之二十五到三十五,螺旋溜槽溜槽面保持清洁,摇床床面来复条磨损要及时更换。每班次检查扫选尾矿的锡含量,这是最终尾矿的一部分,直接决定总回收率。
精选段:摇床精选给矿浓度要低,百分之十五到二十五为宜。磁选给矿浓度百分之二十到三十,磁场强度根据铁矿物含量调整。浮选脱硫给矿浓度百分之二十五到三十五,pH控制在八到九,药剂用量根据硫含量调整。每班次检测最终锡精矿的锡品位、硫含量和铁含量。
问题一:粗选回收率上不去。
原因通常是磨矿细度不够,锡石解离不充分。或者给矿浓度波动大,重选设备分选效果差。解决办法是调整磨矿参数,增加缓冲设施稳定给矿。
问题二:扫选尾矿锡含量超标。
原因是扫选设备参数不对,或者扫选次数不够。解决办法是调整螺旋溜槽给矿量和摇床冲次,必要时增加一段扫选。
问题三:精选精矿品位上不去。
原因可能是精选摇床操作参数不对,或者磁选和浮选效果差。解决办法是调整摇床横向坡度和冲次,检查磁选磁场强度和浮选药剂制度。
问题四:中矿返回量太大,流程堵住了。
原因是中矿再磨细度不够,连生体没有充分解离。或者中矿单独再选设备效率低。解决办法是调整再磨细度,或者增加中矿单独再选设备。
问题五:锡石过磨,细粒锡石损失大。
原因是磨矿细度过细,或者中矿再磨过度。解决办法是采用阶段磨矿阶段选别,粗磨后先重选回收粗粒锡石,重选尾矿再磨再选。中矿再磨细度控制在锡石解离即可。
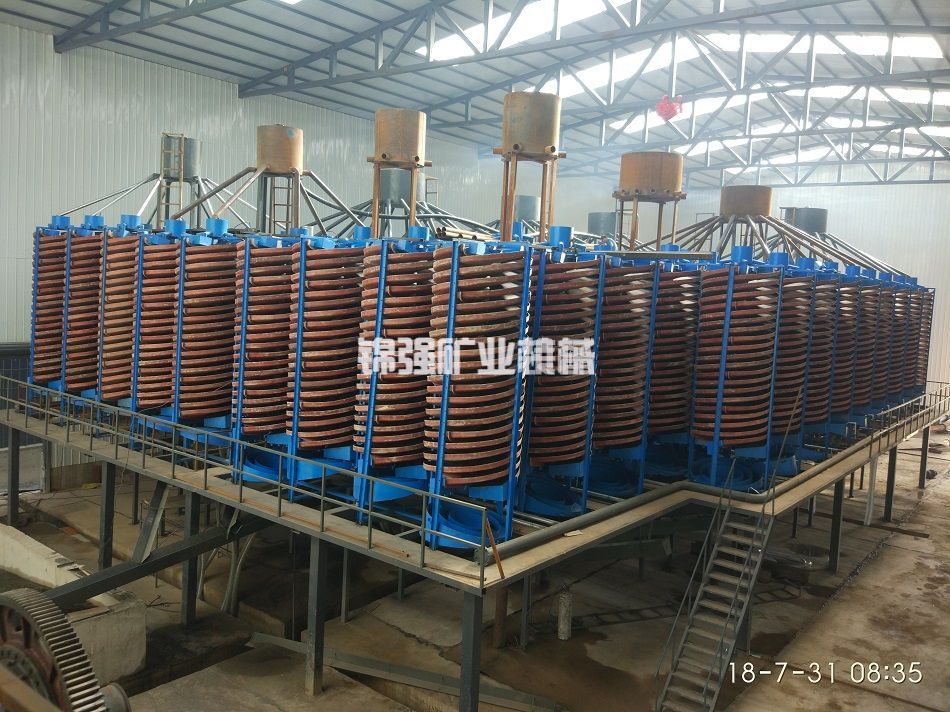
锡矿粗选扫选精选全流程的核心逻辑是分段把关、各司其职。
粗选保回收率,尽快丢尾,减少后续负荷。
扫选保总回收率,把粗选跑掉的锡石捡回来。
精选保品位,把硫和铁降下去,把锡品位提上来。
中矿处理是成败关键,返回量要控制,再磨细度要合适。
锡石性脆,过磨不可逆,这是锡矿三段作业和普通金属矿最大的区别。
先做矿石试验,再定流程参数,最后配设备。这个顺序不能反。
【关于本文】
数据为行业典型示例,具体以实际矿石试验为准。锡矿粗选扫选精选全流程的工艺参数和设备配置需要根据矿石性质、嵌布粒度、产品要求和场地条件进行针对性设计,建议在流程确定前完成系统的选矿试验。
锡矿选矿工艺流程 粗选扫选精选全流程
锡矿选矿工艺流程 粗选扫选精选全流程相关信息
 电话/微信:
19914754015
免费获取报价与方案
 索取报价
 技术咨询