服务电话:
19914754015
微信号:19914754015
服务电话:19914754015

 24小时电话/微信:19914754015
制砂厂上重选收金,绕不开一个矛盾:处理量往上提,回收率就往下掉;想把回收率做高,单位时间处理量就得压下来。这个平衡点到底在哪,得从设备特性、矿浆浓度和收益模型三个维度去找。
重选的核心是矿粒在介质流中按比重分层。矿浆在设备里的停留时间越长,金粒沉降越充分,回收率越高。停留时间等于设备有效容积除以矿浆流量。
处理量就是矿浆流量。流量大了,停留时间缩短,细粒金来不及沉下去就被冲走,回收率下降。流量小了,停留时间长,回收率上去了,但单位时间处理量不够,设备台数要增加,投资和运行成本上去了。
这不是线性关系。处理量从50吨每小时提到80吨每小时,回收率可能从88%掉到82%;再从80吨每小时提到100吨每小时,回收率可能直接掉到70%以下。存在一个临界点,过了这个点,回收率下降速度明显加快。
制砂厂常用的重选设备主要有溜槽、跳汰机、离心机和摇床。每种设备的处理量和回收率关系不一样。
溜槽类设备结构简单,处理量大,但分选精度低。粗粒溜槽每米宽每小时能处理10到20吨,回收率对细粒金只有50%到70%。适合粗选,把粗粒金和大部分重矿物先截留下来。
跳汰机处理量中等,每平方米筛面每小时处理5到15吨,回收率能到80%到90%。对0.5到2毫米粒级的金回收效果好,细粒级回收率下降明显。
离心机的处理量偏小,每台每小时处理2到8吨,但细粒金回收率能到85%到95%。适合扫选和细粒级回收,不适合大流量粗选。
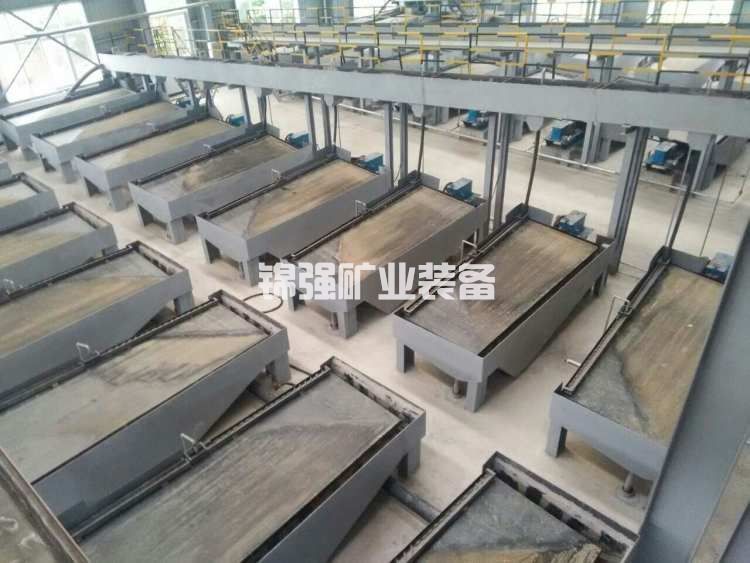
摇床处理量最小,每台每小时1到3吨,但分选精度最高,精选段离不开它。
| 设备类型 | 单台处理量 | 有效回收粒度 | 粗选回收率 | 扫选回收率 |
|---|---|---|---|---|
| 溜槽 | 10到20吨每小时每米宽 | 0.5到2毫米 | 60%到75% | 40%到55% |
| 跳汰机 | 5到15吨每小时每平方米 | 0.5到2毫米 | 80%到88% | 60%到75% |
| 离心机 | 2到8吨每小时每台 | 0.01到0.5毫米 | 70%到85% | 85%到95% |
| 摇床 | 1到3吨每小时每台 | 0.037到2毫米 | 50%到70% | 80%到90% |
从表里能看出来,处理量和回收率是反向的。溜槽处理量最大,回收率最低;摇床处理量最小,精选回收率最高。没有哪台设备能同时做到大处理量和高回收率。
平衡点不是设备参数决定的,是经济账决定的。
每吨原矿的选金收益等于吨矿含金量乘以回收率乘以金价,减去吨矿运行成本。运行成本包括电费、水费、人工、设备折旧和维护。
处理量提升,吨矿设备折旧和人工成本下降,但回收率下降导致吨矿收益减少。找到一个处理量,使吨矿净收益最大化,那个点就是平衡点。
举个具体的例子。某制砂厂原料含金品位每吨1.5克,金价按每克450元算,吨矿理论金价值675元。
方案A:处理量50吨每小时,回收率88%,吨矿回收金价值594元。运行成本每吨18元,吨矿净收益576元。
方案B:处理量80吨每小时,回收率82%,吨矿回收金价值554元。运行成本每吨14元,吨矿净收益540元。
方案C:处理量100吨每小时,回收率70%,吨矿回收金价值473元。运行成本每吨12元,吨矿净收益461元。
方案A吨矿净收益最高,但日处理量只有方案B的六成多。如果算日总收益:方案A按每天运行10小时算,日净收益28.8万;方案B日净收益43.2万;方案C日净收益46.1万。
单看吨矿收益,低处理量方案好;看日总收益,高处理量方案反而更高。平衡点取决于制砂厂是追求吨矿利润最大化,还是日总利润最大化。
大多数制砂厂的重选收金是副业,主产品是机制砂。这种情况下,重选系统不能拖累制砂主流程,处理量必须匹配制砂线的排料量,回收率在可接受范围内就行。平衡点偏向处理量优先。
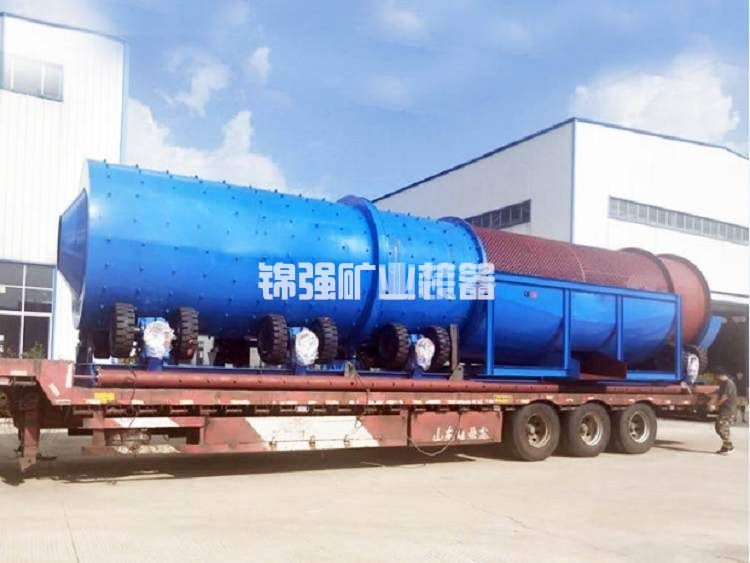
单台设备找不到又大又好的平衡点,但多段串联可以。
粗选段用溜槽或跳汰机,大处理量、低回收率,先把大部分金截留下来。粗选尾矿进扫选段,用离心机处理,处理量小但回收率高,把粗选漏掉的细粒金捞回来。扫选精矿和粗选精矿合并进精选段,用摇床出最终精矿。
这样整体回收率能做到粗选和扫选的加权平均。以日处理500吨为例:粗选跳汰机处理500吨,回收率82%;扫选离心机处理粗选尾矿,回收率88%;综合回收率等于82%加上18%乘以88%,等于97.8%。
多段选别的代价是设备投资增加,但回收率提升带来的收益通常远超投资。一套跳汰机加离心机加摇床的组合,比单台溜槽多投资5到8万,但回收率从65%提到90%以上,几个月就能回本。
处理量不是唯一变量,矿浆浓度同样关键。
浓度太高,矿浆黏度大,金粒沉降阻力增加,回收率下降。浓度太低,矿浆流量大,停留时间缩短,回收率也下降。
跳汰机的最佳给矿浓度是20%到30%固体含量。离心机是30%到50%。溜槽是10%到20%。摇床是15%到25%。
现场调整时,先定浓度,再调处理量。浓度对了,处理量在设备额定范围内微调,回收率波动可控。浓度错了,处理量怎么调都找不准平衡点。
新疆哈密一个制砂厂,原料是戈壁砂,含金品位每吨0.8到1.2克。最初用单台溜槽粗选,处理量60吨每小时,回收率只有58%到62%。
改成跳汰机粗选加离心机扫选后,粗选处理量55吨每小时,回收率84%;扫选处理量8吨每小时,回收率90%。综合回收率91.6%。日处理量从原来的480吨降到440吨,但日回收金量从原来的约28克提到约40克。
处理量降了8%,回收金量增了43%。这就是多段选别在平衡点上的优势:不追求单台设备的大处理量,用系统组合把回收率拉上来,总收益反而更高。
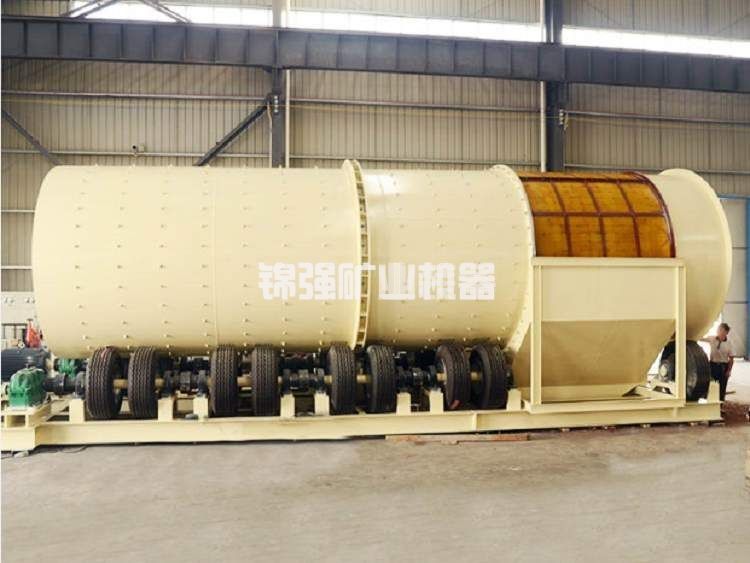
三步走。
第一步,测矿性。取代表性原料,做筛分分析,看金粒在各粒级的分布。粗粒金占比高,粗选设备选溜槽或跳汰机;细粒金占比高,扫选段必须上离心机。
第二步,定流程。根据矿性和处理量要求,确定粗选、扫选、精选各段设备类型和台数。粗选段处理量匹配制砂线排料量,扫选段处理量按粗选尾矿量定,精选段按精矿量定。
第三步,现场标定。设备安装后,调浓度、调水量、调处理量,测每组参数下的回收率。找到回收率开始明显下降的处理量临界点,把这个点的处理量乘以0.85到0.9作为运行处理量,留出波动余量。
制砂厂重选收金,处理量和回收率的平衡点不在单台设备上,在流程组合里。粗选保处理量,扫选保回收率,精选保精矿品位。三段各司其职,系统整体才能兼顾。平衡点的核心逻辑是:让每台设备干自己最擅长的事,不指望一台设备解决所有问题。
制砂厂重选设备选型,处理量与回收率的平衡点在哪里?
制砂厂重选设备选型,处理量与回收率的平衡点在哪里?相关信息
 电话/微信:
19914754015
免费获取报价与方案
 索取报价
 技术咨询